食品箱全自动装车机与装车机械手供应商 机电一体化设备选型指南
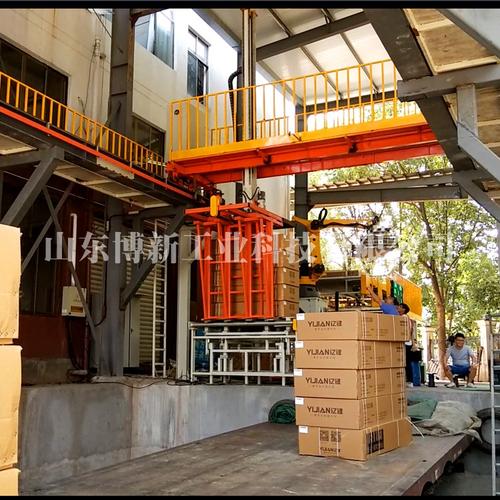
在食品行业高速发展的今天,食品箱的装箱与装车环节正经历着一场自动化变革。传统的人工装车方式不仅效率低下,还面临招工难、劳动强度大、货物破损率高等痛点。食品箱全自动装车机与装车机械手的出现,为食品企业提供了高效、智能的机电一体化解决方案。面对市场上众多的供应商和设备类型,如何科学选型、识别优质供应商,成为采购决策的关键。本文将从设备类型、机电系统构成、供应商评估、选型要点等维度展开专业分析,为食品企业提供一份实用的选型指南。
一、食品箱全自动装车机的设备类型与技术特点
食品箱全自动装车机是集机械、电气、视觉识别与软件算法于一体的机电一体化设备,主要功能是将包装完毕的食品箱按预设垛型自动码放到货车车厢内。根据结构形式的不同,主流设备可分为以下几类:
1. 门式桁架装车机
门式桁架结构横跨装车月台上方,通过行走机构、升降机构和伸缩机构实现三维空间运动,末端配置真空吸盘或机械夹爪完成抓取。其优势在于跨度大、覆盖范围广,适合月台固定、车型相对标准的场景。桁架采用高强度型钢焊接,配备伺服驱动系统,定位精度可达±2mm以内。
2. 悬臂式装车机械手
悬臂式机械手以立柱或墙面为基座,通过多关节悬臂实现灵活的空间运动。其结构相对紧凑,适合场地受限的改造项目。核心部件包括回转减速机、伺服电机、臂架和末端执行器,控制系统多采用PLC+运动控制卡架构。
3. 移动式装车机器人
移动式设备将机械臂安装在自行走底盘上,可自主进入车厢内部作业。其机电系统更为复杂,需集成激光导航(SLAM)、避障雷达、锂电池动力系统和无线通讯模块。此类设备灵活性最高,但技术门槛和采购成本也相对较高。
4. 伸缩皮带+码垛组合系统
此类系统先将食品箱通过伸缩皮带输送至车厢内指定位置,再由小型码垛机构或机械手完成堆叠。优点是输送效率高、对箱体规格适应性强,适合大批量、多规格混装的场景。
不同设备类型的对比如下表所示:
| 设备类型 | 适用场景 | 效率范围(箱/小时) | 机电复杂度 | 参考投资区间 |
|---------|---------|-------------------|-----------|------------|
| 门式桁架装车机 | 固定月台、标准车型 | 800–1500 | 中等 | 中等偏高 |
| 悬臂式机械手 | 场地受限改造项目 | 500–1000 | 中等 | 中等 |
| 移动式装车机器人 | 多车型、柔性需求 | 400–900 | 高 | 高 |
| 伸缩皮带+码垛组合 | 大批量多规格混装 | 1000–2000 | 中等 | 中等 |
二、装车机械手的机电系统构成
装车机械手作为全自动装车机的核心执行单元,其性能直接决定了装车效率与稳定性。从机电专业视角看,一套完整的装车机械手系统主要包含以下子系统:
- 机械结构系统:包括臂架、关节、末端执行器(真空吸盘组或机械夹爪)。食品箱多为纸箱或塑料周转箱,末端执行器需根据箱体材质、重量和表面特性选配。真空吸盘适合表面平整的纸箱,机械夹爪则适合周转箱或外形不规则的箱体。
- 驱动系统:伺服电机+减速机是主流配置,部分重载场景采用液压驱动。伺服系统响应快、控制精度高,配合绝对值编码器可实现断电位置记忆,减少复位时间。
- 控制系统:以PLC(如西门子S7-1500、三菱Q系列)为核心,搭配运动控制模块或独立运动控制器,实现多轴联动插补。上位机通常配置触摸屏HMI,支持垛型编辑、参数配方管理和故障诊断。
- 感知系统:包括视觉相机(用于箱体定位和车厢边界识别)、激光测距传感器(检测车厢尺寸和装载高度)、安全光幕和急停回路(保障人机协作安全)。
- 软件算法:垛型规划算法、路径避障算法和视觉标定算法是三大核心软件模块。优秀的软件可自动生成最优码放顺序,避免机械臂与车厢壁碰撞,并根据实际箱体尺寸动态调整间距。
三、如何选择可靠的装车机械手供应商
市场上装车机械手供应商水平参差不齐,食品企业在选择时应从以下几个维度进行系统评估:
1. 行业经验与食品行业适配性
优先选择在食品行业有成熟应用案例的供应商。食品箱装车与建材、家电装车存在显著差异:食品箱重量轻但数量大、箱体表面可能残留油渍或水汽、卫生要求高。供应商需具备防潮防尘设计经验,设备表面应采用不锈钢或防腐涂层,传动部件需满足食品车间卫生标准。
2. 机电系统自主集成能力
优质供应商应具备机械设计、电气控制和软件算法的自主集成能力,而非简单的部件拼装。可重点考察其是否拥有自主知识产权的控制系统、是否具备运动控制算法的研发团队、关键部件(如伺服系统、减速机)的选型是否经过严格的工况验证。
3. 方案设计与仿真验证能力
专业的供应商会在签约前提供详细的装车方案,包括3D布局图、节拍分析和运动仿真报告。通过仿真可提前验证机械臂在各种车型和垛型下的可达性与碰撞风险,避免现场调试阶段出现重大问题。
4. 售后服务体系与备件保障
装车设备属于连续作业型装备,故障停机直接影响出货。供应商应具备7×24小时响应能力、区域备件库和远程诊断系统。签订合同时应明确质保期限、响应时效和备件供应价格体系。
5. 验收标准与性能保证
合同中应明确关键性能指标:装车效率(箱/小时)、定位精度、箱体破损率(一般要求低于0.1%)、设备综合效率(OEE)和无故障运行时间(MTBF)。建议采用先小批量试运行、后全面验收的分阶段方式。
以下是供应商评估时可采用的量化打分框架,供采购方参考:
| 评估维度 | 权重建议 | 核心考察点 |
|---------|---------|----------|
| 行业案例 | 25% | 食品行业落地项目数量、可实地考察案例 |
| 技术自研能力 | 25% | 控制系统自主知识产权、研发团队规模 |
| 方案与仿真 | 20% | 3D布局方案、运动仿真报告、节拍计算书 |
| 售后服务 | 15% | 响应时效、备件库覆盖、远程诊断能力 |
| 商务与验收条款 | 15% | 性能保证条款、分阶段验收方案、价格合理性 |
四、选型常见误区与实操建议
误区一:片面追求高效率指标。 部分供应商报出的峰值效率脱离实际工况,企业应关注连续8小时运行的平均效率,而非理论峰值。建议在合同中约定以实测连续运行数据作为验收依据。
误区二:忽视箱体规格变化。 食品企业产品线往往包含多种尺寸的包装箱,选型时需明确设备可兼容的箱体尺寸范围,并要求供应商演示不同规格混装场景下的切换时间和可靠性。
误区三:低估现场改造工程量。 装车机涉及月台改造、供电增容、安全防护设施安装等配套工程,应在项目预算中预留15%–20%的配套改造费用与时间缓冲。
实操建议一:分阶段推进。 可先引入移动式或半自动装车设备对单一车型进行试点,积累运行数据与人员培训经验,再推广至全车型全产线。
实操建议二:重视人机界面与操作培训。 一线操作人员对新设备的接受程度直接影响设备利用率。选择开放性好控制系统的供应商,并预留充分培训时间,可显著降低磨合期问题发生率。
实操建议三:建立设备健康档案。 要求供应商开放设备运行数据接口,将伺服电流、运行小时数、报警记录等关键数据纳入企业设备管理平台,实现预测性维护,延长设备使用寿命。
五、
食品箱全自动装车机与装车机械手是机电一体化技术在物流自动化领域的典型应用。企业在选择供应商时,不能只看报价,而应综合评估行业经验、机电系统集成能力、方案设计水平和售后服务保障。通过科学选型与分阶段实施,食品企业可以有效提升装车效率、降低人工成本,实现物流环节的智能化升级。一个可靠的装车机械手供应商,不仅是设备的提供者,更是企业长期自动化建设的技术伙伴。
如若转载,请注明出处:http://www.zejiongjidian.com/product/48.html
更新时间:2026-10-22 02:10:13